پرینت سهبعدی فلز کجا ایستاده است و کِی بهصرفه میشود؟
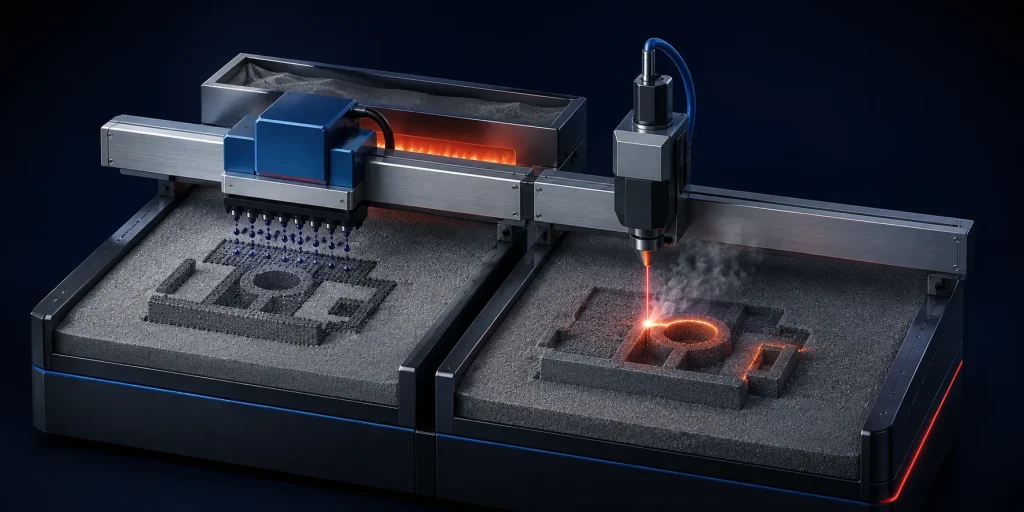
پرینت سهبعدی فلز طی چند سال گذشته از یک فناوری آزمایشگاهی به بخشی از تولید صنعتی تبدیل شده؛ در هوافضا، پزشکی و قالبسازی جای خودش را باز کرده است. اما بین «کار میکند» و «بهصرفه است» فاصلهٔ زیادی وجود دارد، و برای بیشتر قطعاتی که در کارگاهها ساخته میشود، این فاصله هنوز پر نشده.
این مقاله سه چیز را روشن میکند: دو فناوری اصلی چه فرقی دارند، هزینهٔ واقعی از کجا میآید، و مرزی که از آن به بعد روشهای متداول انتخاب درستتری هستند.
دو فناوری که بازار را در دست دارند
در عمل دو خانواده باقی ماندهاند و بقیه در حاشیهاند.
ذوب لیزری بستر پودر
DMLS و SLM
- لیزر پرتوان پودر فلز را کاملاً ذوب میکند
- چگالی نزدیک به فلز نوردشده
- بهترین دقت و پرداخت سطح
- مناسب قطعات کوچک و پیچیده
- هزینهٔ هر قطعه بالا
وقتی قطعه باید چگالی کامل و خواص مکانیکی بحرانی داشته باشد.
جوهرافشانی چسب
Binder Jetting
- چسب روی پودر پاشیده میشود و بعد قطعه پخته میشود
- تخلخل جزئی باقی میماند
- دقت کمتر، جمعشدگی در مرحلهٔ پخت
- مناسب تولید سری چند صد تا چند هزار قطعه
- هزینهٔ هر قطعه در تیراژ پایینتر
وقتی تیراژ بالاست و تخلخل جزئی قابل قبول است.
ذوب لیزری امروز استاندارد صنعتی قطعات کاربردی است و سیستمهای چندلیزری سرعتش را بالا بردهاند. جوهرافشانی چسب در تولید سری میانمقیاس برتری هزینهای دارد، ولی قطعه پس از چاپ باید در کوره پخته شود و در همان مرحله جمع میشود — یعنی جبران این جمعشدگی باید از ابتدا در مدل دیده شود.
هزینهٔ واقعی از کجا میآید
قیمت قطعهٔ فلزی چاپشده را معمولاً با قیمت پودر مقایسه میکنند، و همین اشتباه است. پودر تنها یکی از اجزاست.
دستگاههای صنعتی ذوب لیزری در بازار جهانی در محدودهٔ صدها هزار یورو قیمتگذاری میشوند و سیستمهای جوهرافشانی چسب هم ارقام مشابهی دارند (گزارش هزینهٔ MakerVerse). این سرمایه به شکل نرخ ساعتی دستگاه روی هر قطعه سرشکن میشود.
به آن اضافه کنید: پودر فلز که برای آلیاژهای خاص گران است، گاز بیاثر برای محفظهٔ ساخت، برداشتن قطعه از صفحهٔ ساخت که خودش عملیات جداگانهای است، حذف ساپورتهای فلزی که اغلب با برادهبرداری یا وایرکات انجام میشود، و در بیشتر موارد عملیات حرارتی تنشزدایی. نکتهٔ کلیدی همین آخریهاست: قطعهٔ فلزی چاپشده تقریباً هیچوقت «از دستگاه تا مصرف» نیست و سطوح دقیق آن معمولاً بعداً ماشینکاری میشوند.
پرینت سهبعدی فلز کجا واقعاً میارزد
سه حالت وجود دارد که در آنها پرینت فلز نهفقط ممکن، بلکه اقتصادیترین گزینه است.
هندسهای که با هیچ روش دیگری ساخته نمیشود. کانال خنککاری داخلی که مسیر منحنی دارد، ساختار مشبک سبکشده، یا مبدل حرارتی یکپارچه. اینجا مقایسه با ماشینکاری بیمعنی است چون ماشینکاری اصلاً نمیتواند.
یکپارچهسازی مجموعه. وقتی قطعهای که از پانزده جزء و ده اتصال ساخته میشد به یک قطعهٔ واحد تبدیل میشود، هزینهٔ مونتاژ، انبارداری و نقاط نشتی حذف میشود.
قطعهٔ یدکی منسوخ. وقتی قالب دیگر وجود ندارد و تیراژ یک عدد است، ساخت افزایشی ارزانترین راه است.
و کجا نمیارزد
برای بخش بزرگی از قطعات صنعتی روزمره، پاسخ همچنان روشهای متداول است — و این را صریح میگوییم چون در هایپرفب پرینت سهبعدی فلز ارائه نمیشود.
اگر قطعهتان از جنس ورق است، مسیر منطقی برش لیزر فایبر و در صورت نیاز خمکاری است؛ سریعتر، دقیقتر و از نظر هزینه در سطح کاملاً متفاوتی. اگر قطعه حجمی و دقیق است، ماشینکاری CNC با تلرانس ±۰٫۰۵ میلیمتر گزینهٔ درست است؛ برای فولاد و آلومینیوم نقشه پیش از پذیرش سفارش بررسی میشود تا ابزار و تلرانس مشخص شود.
و اگر هدفتان نمونهسازی و بررسی فرم و مونتاژ است، پرینت پلیمری همان کار را با کسری از هزینه انجام میدهد. مقایسهٔ کامل پرینت و ماشینکاری در مقالهٔ پرینت سهبعدی یا ماشینکاری CNC آمده است.
چه چیزی در حال تغییر است
سه روند در حال حرکتاند که تصویر چند سال آینده را عوض میکنند.
دستگاههای چندلیزری زمان ساخت را کاهش دادهاند و همین مستقیماً روی نرخ ساعتی هر قطعه اثر میگذارد.
دستگاههای رومیزی فلز با قیمتهای بهمراتب پایینتر وارد بازار شدهاند و ساخت افزایشی فلز را به دانشگاهها و دفاتر طراحی رساندهاند، هرچند خروجیشان هنوز با کیفیت سیستمهای صنعتی فاصله دارد.
طراحی برای ساخت افزایشی جدیتر گرفته میشود. قطعهای که فقط از روی نقشهٔ ماشینکاری کپی شده باشد، در پرینت فلز گران و بیفایده است؛ صرفه وقتی ظاهر میشود که قطعه از ابتدا برای این روش طراحی شده باشد.
جمعبندی
پرینت سهبعدی فلز فناوری بالغی است، ولی نه جایگزین عمومی ماشینکاری و برش لیزر. مرزش روشن است: اگر هندسه با روشهای متداول ساختنی است، آن روشها تقریباً همیشه ارزانتر و سریعترند. اگر هندسه ساختنی نیست، یا قطعهای چند جزء را در خود ادغام میکند، آنوقت پرینت فلز حرف اول را میزند.
اگر مطمئن نیستید قطعهتان کدام طرف این مرز است، فایل و توضیح کاربرد را از فرم سفارش بفرستید تا بررسی و روش مناسب پیشنهاد شود.
سؤالات متداول
آیا پرینت فلز جایگزین ماشینکاری میشود؟
نه در حالت کلی. این دو مکملاند: قطعات چاپشدهٔ فلزی معمولاً برای رسیدن به تلرانس و پرداخت نهایی، در مراحل بعد ماشینکاری میشوند. برای قطعهای که هندسهٔ متعارف دارد، ماشینکاری مستقیم کوتاهترین مسیر است.
قطعهٔ فلزی چاپشده بهاندازهٔ قطعهٔ نوردشده محکم است؟
در فرایند ذوب لیزری، چگالی نزدیک به فلز نوردشده بهدست میآید و خواص مکانیکی قابل قبول است، بهشرط عملیات حرارتی مناسب. در جوهرافشانی چسب، تخلخل جزئی باقی میماند و برای قطعات بحرانی از نظر خستگی باید با احتیاط بررسی شود.
جایگزین ارزان برای نمونهٔ فلزی چیست؟
بسته به قطعه: برای قطعات ورقی، برش لیزر و خمکاری؛ برای قطعات حجمی، ماشینکاری از فلز نرم؛ و برای بررسی فرم و مونتاژ پیش از تولید نهایی، پرینت پلیمری که سریعترین و کمهزینهترین راه بررسی طراحی است.
قطعهای برای ساخت دارید؟
فایل خود را بارگذاری کنید تا قیمت و زمان تحویل را ببینید.