لیزر فایبر یا CO₂؟ کدام لیزر برای متریال شما ساخته شده است
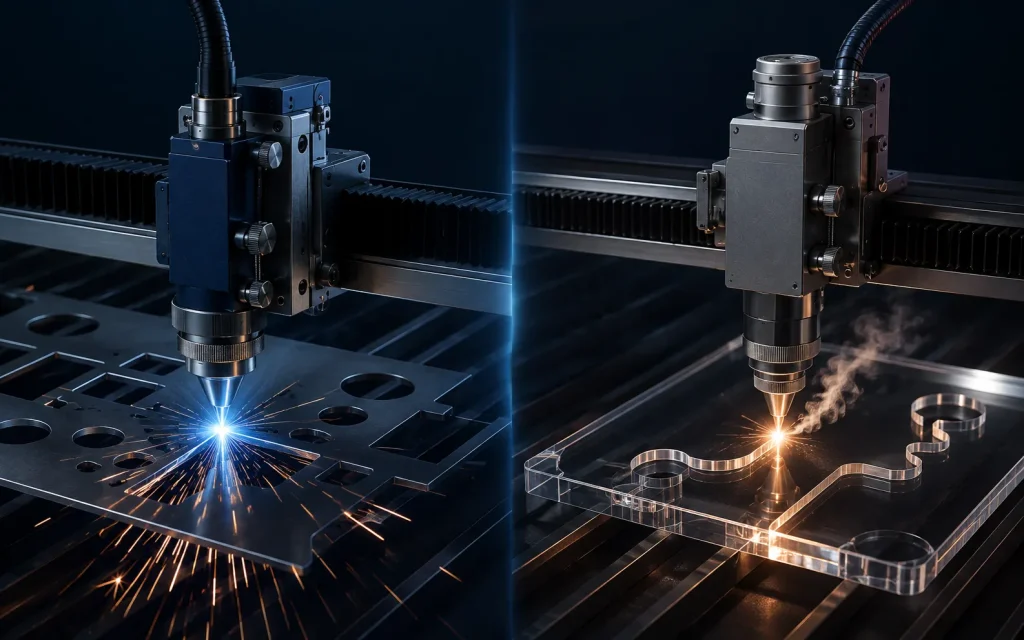
تمام تفاوت لیزر فایبر و CO₂ در یک عدد خلاصه میشود: طول موج نوری که تولید میکنند. لیزر فایبر حدود ۱٫۰۶ میکرومتر و لیزر CO₂ حدود ۱۰٫۶ میکرومتر — دو دستگاه که ظاهرشان شبیه هم است و کارشان کاملاً فرق میکند. همین یک عدد تعیین میکند که دستگاه ورق فولاد را مثل کره میبُرد، یا نور را از پلکسی رد میکند و هیچ اتفاقی نمیافتد.
هر دو نور فروسرخاند و چشم انسان هیچکدام را نمیبیند. اما فلز موج کوتاهتر را میبلعد و موج بلندتر را پس میزند؛ چوب و پلاستیک دقیقاً برعکس.
پاسخ کوتاه، برای وقتی که عجله دارید
اگر فقط سی ثانیه وقت دارید، همین یک مقایسه کافی است.
لیزر فایبر
فقط فلزات
- طول موج ۱٫۰۶ میکرومتر
- منبع نور: تار نوری آلاییده به ایتربیم
- فولاد سیاه، استنلس، گالوانیزه
- آلومینیوم، مس، برنج
- حکاکی و مارکینگ دائمی روی فلز
- ورق نازک را چند برابر سریعتر میبُرد
اگر قطعهات فلز است، جواب فایبر است.
لیزر CO₂
فقط غیرفلزات
- طول موج ۱۰٫۶ میکرومتر
- منبع نور: لولهٔ گاز دیاکسید کربن
- پلکسیگلاس، چوب، امدیاف
- چرم طبیعی، پارچه، نمد، کاغذ
- لبهٔ شفاف و صیقلی روی پلکسی
- روی فلز عملاً کار نمیکند
اگر قطعهات فلز نیست، جواب CO₂ است.
تفاوت لیزر فایبر و CO₂ از کجا میآید؟
فیزیک ماجرا سادهتر از چیزی است که فکر میکنید.
لیزر با گرما نمیبُرد؛ با جذب شدن میبُرد. نوری که به سطح قطعه میرسد سه سرنوشت دارد: یا بازتاب میشود، یا از قطعه عبور میکند، یا جذب میشود و به گرما تبدیل میشود. فقط سهم سوم است که کار میکند، و هر مادهای برای هر طول موجی سهم متفاوتی قائل میشود.
فلزات پر از الکترون آزادند. این الکترونها موجهای بلند را مثل آینه پس میزنند، اما موج کوتاهتر فایبر را بهتر جذب میکنند. برای همین ورق مسِ براق زیر لیزر CO₂ عملاً آینه است — و بازتاب نور به داخل دستگاه میتواند به خودِ منبع لیزر آسیب بزند.
مواد آلی — چوب، پلاستیک، چرم، پارچه — پیوندهای کربن‑اکسیژن و کربن‑هیدروژن دارند که دقیقاً در محدودهٔ ۱۰ میکرومتر میلرزند و انرژی را میبلعند. نور CO₂ همانجا در سطح جذب میشود و ماده را تبخیر میکند.
این اختلاف در جذب، عدد کوچکی نیست: منابع فنی سازندگان گزارش میکنند که بهدلیل همین طول موج کوتاهتر، لیزر فایبر روی ورق نازک فلزی چند برابر سریعتر از یک دستگاه CO₂ با توان مشابه کار میکند (مرجع فنی Xometry).
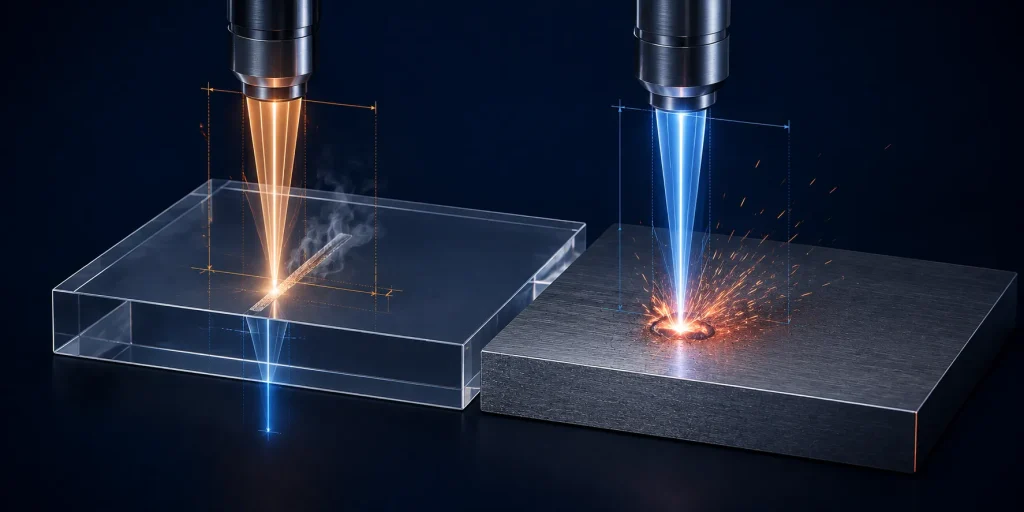
و اینجا جالبترین قسمت ماجراست: پلکسیگلاس در برابر لیزر فایبر تقریباً مثل شیشهٔ پنجره است. نور از آن رد میشود، جذب نمیشود و ورق سالم میماند. بسیاری از کسانی که فکر میکنند «دستگاه لیزر بالاخره لیزر است»، تازه وقتی سفارششان برمیگردد متوجه این نکته میشوند.
جدول کامل متریالها
| متریال | فایبر | CO₂ | نکتهٔ کلیدی |
|---|---|---|---|
| فولاد سیاه (st37) | عالی | فقط دستگاههای پرتوان قدیمی | با نیتروژن لبهٔ تمیز و بدون اکسید |
| استنلس استیل ۳۰۴ و ۳۱۶L | عالی | محدود | با نیتروژن لبهٔ براق و آمادهٔ جوش |
| آلومینیوم | عالی | نامناسب | بازتاب بالا؛ فقط با فایبر مطمئن |
| مس و برنج | خوب | خطرناک | بازتاب شدید؛ دستگاه باید محافظ داشته باشد |
| گالوانیزه | خوب | محدود | دود روی؛ تهویهٔ قوی لازم است |
| پلکسیگلاس (اکریلیک) | نامناسب | عالی | لبهٔ شفاف و صیقلی بدون هیچ پرداخت بعدی |
| چوب، امدیاف، سهلایی | نامناسب | عالی | لبهٔ سوختهٔ قهوهای طبیعی است |
| چرم طبیعی و پارچه | نامناسب | عالی | لبهٔ پارچهٔ سینتتیک درزگیری میشود |
| کاغذ و مقوا | نامناسب | عالی | توان پایین، سرعت بسیار بالا |
| لاستیک | نامناسب | خوب | بوی شدید؛ تهویه ضروری |
| پلیکربنات | نامناسب | ضعیف | لبهٔ زرد و سوخته؛ فرز بهتر است |
| شیشه | نامناسب | فقط حکاکی | برش باعث ترک میشود |
| PVC | ممنوع | ممنوع | گاز کلر — به بخش بعد مراجعه کنید |
| تفلون (PTFE) | ممنوع | ممنوع | گاز فلوئوریدی؛ باید ماشینکاری شود |
| فایبرگلاس و کامپوزیت | نامناسب | ضعیف | گردوغبار رزین سمی و ساینده |
سه مادهای که هیچوقت نباید زیر لیزر بروند
این بخش را جدی بگیرید. کارگاههای حرفهای این مواد را رد میکنند، و اگر کارگاهی بدون سؤال قبول کرد، همانجا سفارش ندهید.
PVC و چرم مصنوعی
با گرما گاز کلر آزاد میکند. کلر با رطوبت هوا اسید کلریدریک میسازد: ریلها و لنزهای دستگاه را از داخل میخورد و برای ریهٔ انسان بهشدت سمی است. آسیبش تدریجی است و ماهها بعد خودش را نشان میدهد.
تفلون (PTFE)
در دمای بالا ترکیبات فلوئوریدی آزاد میکند. قطعهٔ تفلونی را باید ماشینکاری کرد، نه برش لیزری. خوشبختانه تفلون بهراحتی زیر ماشینکاری CNC فرم میگیرد و یکی از متریالهای اصلی همین بخش است.
هر ورق رنگشده یا پوششداری که ترکیبش را نمیدانید
پوششهای ناشناخته میتوانند حاوی هالوژن یا فلزات سنگین باشند. برگهٔ مشخصات ماده (MSDS) را از تأمینکننده بگیرید.
اصلاً چرا اسمشان «فایبر» و «CO₂» است؟
اسم هر دو دستگاه از یک جای مشترک میآید: قطعهای که نور در آن ساخته میشود.
فایبر، یعنی «تار»
در این دستگاه نور داخل خودِ یک تار نوری ساخته میشود — رشتهٔ شیشهای بسیار نازکی که هستهاش با عنصری کمیاب به نام ایتربیم آمیخته شده. دهها دیود نوری کوچک نور معمولی را به داخل این تار میتابانند، اتمهای ایتربیم آن را جذب میکنند و به شکل تقویتشده و یکدست پس میدهند. یعنی نام دستگاه دقیقاً همان قطعهای است که کار اصلی را میکند. نتیجهٔ عملی: هیچ آینهای برای تنظیم وجود ندارد.
CO₂، یعنی همان گاز
اینجا نور داخل یک لولهٔ دربسته پر از گاز ساخته میشود. ترکیب گاز بیشترش هلیم و نیتروژن است، اما مولکولی که واقعاً نور را منتشر میکند دیاکسید کربن است و اسم دستگاه از همین میآید. تخلیهٔ الکتریکی مولکولهای نیتروژن را به ارتعاش میاندازد، نیتروژن انرژی را به مولکولهای CO₂ منتقل میکند، و وقتی این ارتعاش فروکش میکند نوری با طول موج ۱۰٫۶ آزاد میشود. نتیجهٔ عملی: پرتو باید با زنجیرهای از آینهها هدایت شود.
این تفاوتِ ظاهراً بیاهمیت — اینکه نور کجا ساخته میشود — در هزینهٔ بهرهبرداری خودش را نشان میدهد. آینه یعنی تنظیم دورهای، گردوغبار و قطعهٔ مصرفی.
پس چرا هنوز کارگاههای CO₂ زیادند؟
تفاوت قیمت خرید دستگاه، نه کیفیت کار.
یک دستگاه CO₂ رومیزی با لولهٔ شیشهای، در مقایسه با یک دستگاه فایبر صنعتی، تفاوت قیمت چشمگیری دارد. برای همین کارگاههای تابلوسازی، دکوراسیون و صنایعدستی تقریباً همیشه CO₂ دارند و کارگاههای ورقکاری تقریباً همیشه فایبر. این تقسیم کار از اقتصاد میآید، نه از سلیقه — و به همین دلیل است که برای پوشش کامل، هر دو دستگاه لازم است.
اما در بهرهبرداری، ورق برمیگردد. فایبر بازده الکتریکی بهمراتب بالاتری دارد، آینه و لنزهای پرشمار ندارد، به گاز مصرفی برای منبع لیزر نیاز ندارد و تنظیم اپتیک نمیخواهد. یعنی هزینهٔ هر ساعت کارکردش پایینتر است و برای تیراژهای بالای فلز، همین تفاوت خودش را در قیمت هر قطعه نشان میدهد.
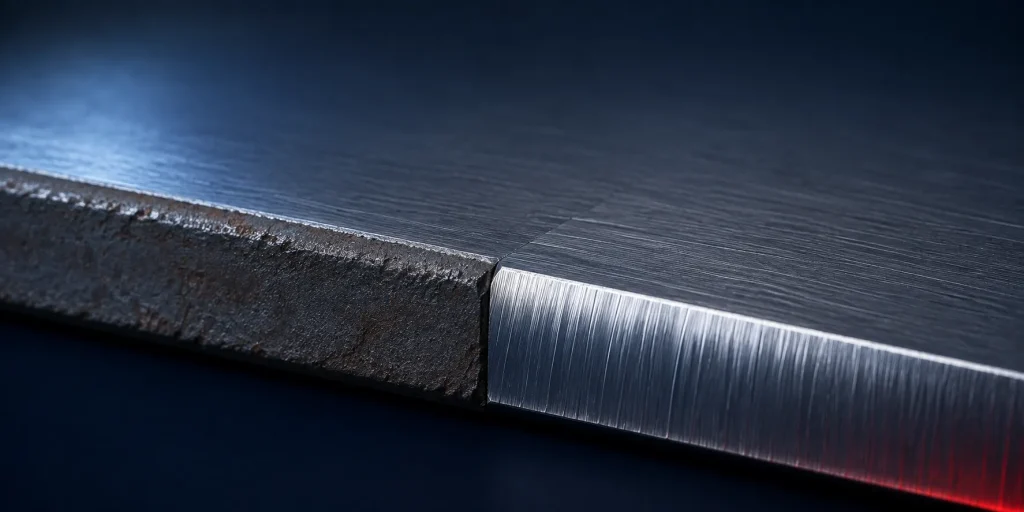
نکتهای که کمتر گفته میشود: گاز کمکی هم روی نتیجهٔ کار اثر دارد. برش با هوای فشرده ارزانترین است، اکسیژن برای فولاد سیاه سریع است ولی لبهٔ اکسید و تیره میدهد، و نیتروژن لبهای براق و آمادهٔ جوشکاری یا آبکاری تحویل میدهد. برش لیزر فلزات در هایپرفب با گاز نیتروژن انجام میشود؛ یعنی لبه بدون اکسید بیرون میآید و قطعه بدون سنگزنی اضافه آمادهٔ مرحلهٔ بعد است.
پنج چیزی که قبل از سفارش باید مشخص کنید
هر کدام از اینها را ندهید، یک دور رفتوبرگشت اضافه به پروژهتان اضافه میشود.
جنس و ضخامت دقیق
«آلومینیوم» کافی نیست. آلیاژ و ضخامت را بنویسید. ورق دو میلیمتری و پنج میلیمتری از نظر زمان دستگاه دو دنیای متفاوتاند.
فایل به فرمت درست
برای برش لیزر، فایل DXF یا DWG دوبعدی لازم است. عکس و PDF اسکنشده باید دوباره ترسیم شود و این هزینه دارد. مطمئن شوید خطوط بستهاند و روی هم تکراری نیستند. جزئیات بیشتر در مقالهٔ کدام فرمت فایل را بفرستیم آمده است.
کیفیت لبهٔ مورد نیاز
قطعه قرار است رنگ شود، جوش بخورد، یا همانطور نصب شود؟ جواب این سؤال گاز کمکی و در نتیجه قیمت را تعیین میکند.
تیراژ
ده قطعه و هزار قطعه دو منطق قیمتگذاری کاملاً متفاوت دارند. زمان راهاندازی و چیدمان ورق روی تیراژ بالا سرشکن میشود.
عملیات بعد از برش
پلیسهگیری، خمکاری، قلاویز، رنگ. اگر همه را یکجا سفارش دهید هم ارزانتر درمیآید هم مسئولیت کیفیت نهایی یکجا میماند.
قاعدهای که کافی است به خاطر بسپارید
لازم نیست فیزیک لیزر بدانید. کافی است قبل از سفارش، سه سؤال را به همین ترتیب از خودتان بپرسید — ترتیبشان مهم است.
سه سؤال، به همین ترتیب
- آیا این ماده اصلاً نباید زیر لیزر برود؟PVC، چرم مصنوعی، تفلون و هر پوشش ناشناخته. اگر جواب بله است همینجا متوقف شو — نه فایبر، نه CO₂. این قطعات باید ماشینکاری شوند.
- اگر ماده مجاز است، فلز است؟فولاد، استنلس، آلومینیوم، مس، برنج، گالوانیزه ← لیزر فایبر.
- و اگر فلز نیست؟پلکسی، چوب، امدیاف، چرم طبیعی، پارچه، کاغذ، لاستیک ← لیزر CO₂.
ترتیب این سه پله مهم است؛ جابهجا کردنش همان اشتباهی است که بیشتر سفارشها را برمیگرداند.
دقت کنید که پلهٔ اول یک استثنا نیست، یک فیلتر است. تفلون و PVC هم غیرفلزند، اما قبل از رسیدن به سؤال فلز یا غیرفلز از مسیر خارج میشوند — نه به این دلیل که لیزر نمیتواند آنها را ببُرد، بلکه به این دلیل که نباید ببُرد.
فایل DXF و مشخصات ورق را از فرم سفارش بفرستید تا بررسی و قیمتگذاری شود. برای دیدن جزئیات هر دو سرویس هم صفحات برش لیزر فلزات و برش لیزر غیرفلزات در دسترس است.
سؤالات متداول
یک دستگاه لیزر میتواند هم فلز و هم چوب را ببُرد؟
در عمل نه. طول موج هر دستگاه ثابت است و همان طول موج تعیین میکند کدام ماده انرژی را جذب میکند. دستگاه فایبر برای فلز ساخته شده و دستگاه CO₂ برای مواد آلی. برای همین کارگاهی که هر دو سرویس را ارائه میدهد، دو دستگاه جداگانه دارد.
چرا برای برش استنلس نیتروژن استفاده میشود؟
چون نیتروژن گاز خنثی است و اجازه نمیدهد لبهٔ برش با اکسیژن هوا واکنش دهد. نتیجه لبهای براق و بدون لایهٔ اکسید است که مستقیم قابل جوشکاری یا آبکاری است. با اکسیژن برش سریعتر انجام میشود ولی لبه تیره و اکسیدشده بیرون میآید و پیش از جوشکاری باید تمیز شود.
ضخامت ورق چقدر روی قیمت اثر میگذارد؟
زیاد. زمان برش با ضخامت رابطهٔ خطی ندارد؛ ورق ضخیمتر هم کندتر بریده میشود و هم گاز بیشتری مصرف میکند. به همین دلیل ذکر ضخامت دقیق در سفارش از خود نقشه مهمتر است.
قطعهٔ پلکسیگلاس بعد از برش نیاز به پرداخت دارد؟
معمولاً نه. لیزر CO₂ لبهٔ پلکسی را در همان لحظهٔ برش ذوب میکند و لبه شفاف و صیقلی بیرون میآید. این یکی از معدود مواردی است که خروجی مستقیم دستگاه از پرداخت دستی بهتر است.
قطعهای برای ساخت دارید؟
فایل خود را بارگذاری کنید تا قیمت و زمان تحویل را ببینید.