FDM یا رزینی؟ کدام روش پرینت سهبعدی برای قطعهٔ شما درست است؟
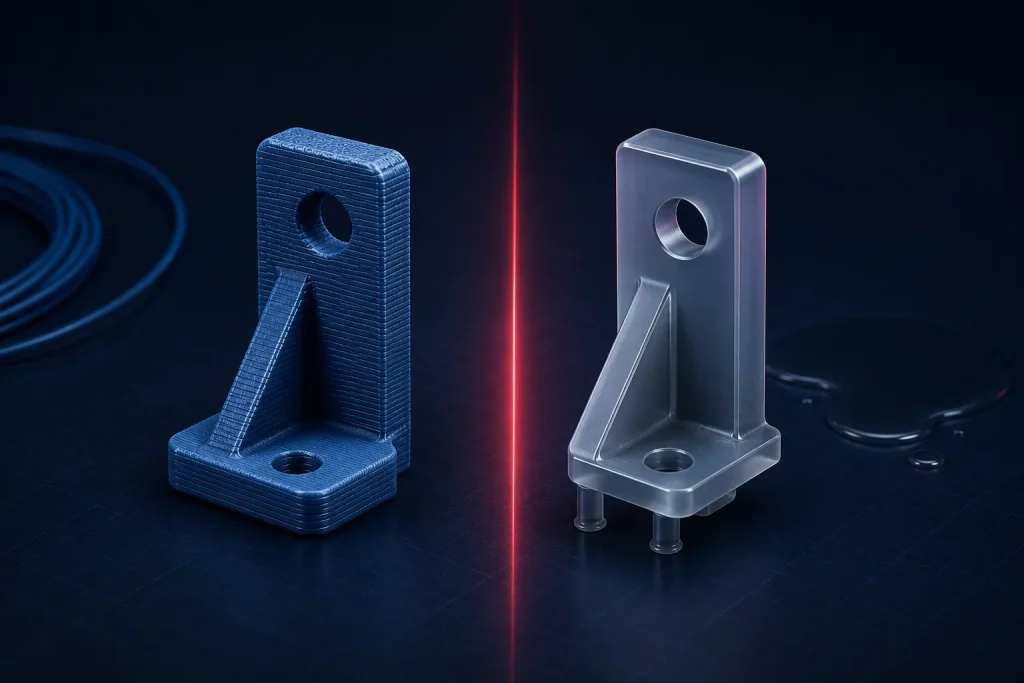
وقتی یک فایل سهبعدی آمادهٔ ساخت دارید، اولین دوراهی معمولاً این است: پرینت FDM یا پرینت رزینی؟ هر دو «پرینت سهبعدی» نامیده میشوند، اما از نظر فیزیک فرایند، خواص مادهٔ نهایی، کارهای بعد از ساخت و ساختار هزینه، دو دنیای جداگانهاند. انتخاب اشتباه معمولاً به شکست قطعه ختم نمیشود؛ به چیزی بدتر ختم میشود: قطعهای که ظاهراً درست است ولی سر بارگذاری، سر مونتاژ یا بعد از چند ماه کار جواب نمیدهد.
این مقاله همان پنج معیاری را که واقعاً تصمیم را میسازد با عدد بررسی میکند: دقت، سطح، استحکام، دوام و هزینه. در انتها یک چکلیست کوتاه هست که با آن میتوانید در کمتر از یک دقیقه تکلیف قطعهٔ خودتان را روشن کنید.
دو فرایندی که فقط اسمشان شبیه هم است
در پرینت FDM یک رشتهٔ ترموپلاستیک تا نزدیک نقطهٔ ذوب گرم میشود، از نازل بیرون میآید و روی لایهٔ قبلی مینشیند. اتصال بین لایهها از نفوذ زنجیرههای پلیمری در فصل مشترک دو لایه بهدست میآید؛ یعنی یک جوش حرارتی موضعی که کیفیتش به دما، سرعت و ضخامت لایه وابسته است.
در پرینت رزینی (SLA/DLP/MSLA) اصلاً چیزی ذوب نمیشود. رزین مایع فوتوپلیمر زیر نور فرابنفش با طول موج حدود ۴۰۵ نانومتر پلیمریزه میشود و کل سطح مقطع یک لایه بهطور همزمان سخت میشود. نتیجه یک شبکهٔ پیوندی سهبعدی است.
یک نکتهٔ بنیادی که کمتر گفته میشود: مادهٔ FDM ترموپلاستیک است — دوباره گرم شود نرم میشود، جوش میخورد، در تئوری بازیافتپذیر است. مادهٔ رزینی ترموست است — بعد از پخت دیگر ذوب نمیشود و اگر بیش از حد گرم شود تخریب میشود. همین یک تفاوت، بخش زیادی از رفتار حرارتی و مکانیکی دو قطعه را توضیح میدهد.
دقت و ریزترین جزئیاتی که هر روش میتواند بسازد
در FDM کوچکترین چیزی که میشود ساخت به پهنای خط خروجی نازل گره خورده است. نازل استاندارد ۰٫۴ mm است و هر خط چاپشده تقریباً همین پهنا را دارد. به همین دلیل جزئیاتی که از حدود ۲ mm ریزتر باشند در عمل یا محو میشوند یا با دقت پایین در میآیند. ضخامت لایه معمولاً بین ۰٫۱ تا ۰٫۳ mm انتخاب میشود.
در پرینت رزینی محدودیت از جنس دیگری است: اندازهٔ پیکسل صفحهٔ نوری. پرینتر رزینی ۱۶K هایپرفب دقت افقی در حدود ۱۴×۱۹ میکرون دارد و ضخامت لایه بین ۰٫۰۲ تا ۰٫۱ mm تنظیم میشود. اختلاف مرتبهٔ بزرگی اینجا کاملاً محسوس است: ریزترین جزئیات قابل ساخت در رزینی حدود ۰٫۲ mm است، یعنی حدود ده برابر ریزتر از FDM.
قاعدهٔ سرانگشتی: اگر روی نقشهتان جزئیاتی زیر ۱ mm دارید — دندههای ریز، حروف حکاکیشده، بافت سطح، لبههای تیز — رزینی تنها گزینه است. اگر ریزترین جزئیات بالای ۲ mm است، FDM هم همان کار را انجام میدهد و ارزانتر تمام میشود.
در مورد تلرانس ابعادی، پرینت FDM در هایپرفب با تلرانس ±۰٫۳٪ ارائه میشود. برای قطعهای که باید تلرانس تنگتری داشته باشد، معمولاً منطقیتر است سوراخها و نشیمنگاهها را کوچکتر طراحی کنید و بعد از پرینت ماشینکاری شوند، یا اساساً سراغ ماشینکاری CNC بروید که تلرانس ±۰٫۰۵ mm میدهد.
کیفیت سطح و کاری که بعد از پرینت لازم میشود
قطعهٔ FDM با خطوط لایه بیرون میآید. این خطوط با ضخامت لایهٔ کمتر ریزتر میشوند ولی حذف نمیشوند. اگر سطح باید صاف باشد، مسیر معمول سنباده، بتونه و رنگ است — کاری وقتگیر ولی کاملاً شدنی.
قطعهٔ رزینی از دستگاه صاف بیرون میآید، اما «تمامشده» نیست. مسیر استاندارد بعد از پرینت سه مرحله دارد:
- شستوشو در ایزوپروپیل الکل، معمولاً پنج تا ده دقیقه، برای پاک کردن رزین پختهنشدهٔ روی سطح. اگر این لایه پاک نشود، هم چسبناک میماند و هم ابعاد را بههم میریزد.
- جدا کردن ساپورتها. در پرینت رزینی ساپورت همیشه لازم است، نه فقط برای زوایای تند. جای ساپورت روی سطح رد میگذارد و باید در جهتدهی طوری برنامهریزی شود که این ردها روی سطوح مهم نیفتد.
- پخت نهایی زیر نور UV که خواص مکانیکی را به مقدار نهایی میرساند.
مرحلهٔ سوم را دستکم نگیرید. اندازهگیریهای منتشرشده روی رزینهای استاندارد نشان میدهد پخت نهایی استحکام کششی را از حدود ۳۸ به حدود ۶۵ مگاپاسکال و مقاومت حرارتی را از حدود ۴۲ به ۵۸ درجهٔ سانتیگراد میرساند — ولی همزمان ازدیاد طول تا نقطهٔ شکست را از حدود ۱۲٪ به حدود ۶٪ کاهش میدهد. یعنی قطعه محکمتر و در عین حال شکنندهتر میشود. این معاوضه ذاتی فرایند است.
استحکام مکانیکی؛ جایی که بیشترین اشتباه رخ میدهد
تصور رایج این است که چون قطعهٔ رزینی دقیقتر و صافتر است، پس محکمتر هم هست. این تصور در بیشتر موارد غلط است.
ناهمسانگردی در FDM
قطعهٔ FDM در صفحهٔ XY (همراستا با خطوط چاپ) قوی است و در راستای Z (عمود بر لایهها) ضعیف. اندازهٔ این افت بسته به متریال و تنظیمات فرق میکند؛ مطالعات و منابع صنعتی کاهشی در محدودهٔ ۳۰ تا ۵۰ درصد گزارش میکنند و در بعضی شرایط نسبت استحکام XY به Z تا چهار یا پنج برابر هم میرسد. این یعنی جهت قرارگیری قطعه روی میز، یک تصمیم مهندسی است نه یک جزئیات تولیدی.
همسانگردی در رزینی
در پرینت رزینی پیوندهای شیمیایی بین لایهها شکل میگیرد و قطعه عملاً همسانگرد است؛ در هر سه راستا خواص یکسانی دارد. مزیت واقعی است، اما با یک اما: رزینهای استاندارد شکنندهاند. استحکام کششیشان در محدودهٔ ۵۰ تا ۶۵ مگاپاسکال است — قابل مقایسه با PLA — ولی ازدیاد طول تا شکستشان تنها ۵ تا ۱۰ درصد است. یعنی بهجای خم شدن، میشکنند. رزینهای مهندسی از نوع سرسخت این عدد را تا محدودهٔ ۲۵ تا ۳۵ درصد بالا میبرند، اما در ازای کاهش سفتی.
خلاصهٔ مهندسی: برای قطعهای که ضربه میخورد، پیچ میخورد، خم میشود یا در چرخهٔ بارگذاری کار میکند، ترموپلاستیک FDM — بهویژه PETG و ABS — انتخاب مطمئنتری از رزین استاندارد است. برای قطعهای که فقط باید شکل و ابعاد را دقیق نشان بدهد، رزینی بیرقیب است.
دوام در گذر زمان و شرایط محیطی
این معیاری است که تقریباً هیچکس قبل از سفارش به آن فکر نمیکند و بعداً بابتش هزینه میدهد.
رزین پختهشده به همان نوری حساس است که آن را سخت کرده. قرار گرفتن طولانیمدت در نور خورشید باعث زرد شدن، شکنندهتر شدن و در نهایت ترکهای سطحی میشود؛ منابع صنعتی شروع افت محسوس خواص را در بازهٔ هشت تا دوازده ماه مواجههٔ مستمر گزارش میکنند. راهحل عملی ساده است: قطعهٔ رزینی که قرار است بیرون یا زیر نور بماند باید رنگ یا پوشش محافظ بخورد.
در سمت FDM، محدودیت اصلی حرارت است. دمای واپیچش هر متریال تعیین میکند قطعه در چه محیطی کار میکند:
| متریال | استحکام کششی تقریبی | دمای کاری حدودی | رفتار در ضربه |
|---|---|---|---|
| PLA | ۵۰ تا ۶۰ MPa | تا حدود ۵۵ °C | شکننده |
| PETG | ۴۰ تا ۵۰ MPa | حدود ۷۰ تا ۸۰ °C | چقرمه |
| ABS | ۳۴ تا ۳۶ MPa | حدود ۱۰۰ °C | چقرمه |
| TPU | انعطافپذیر | وابسته به سختی شور | ارتجاعی |
| رزین استاندارد | ۵۰ تا ۶۵ MPa | وابسته به فرمول رزین | شکننده |
اعداد این جدول مقادیر متعارف صنعتی برای مادهٔ خاماند؛ قطعهٔ چاپشده بسته به درصد پرشدگی، تعداد دیوارهٔ محیطی و جهتگیری، عددی پایینتر از اینها میدهد.
یک نتیجهٔ عملی: PLA برای قطعهای که داخل خودرو در تابستان میماند مناسب نیست. رزین استاندارد هم برای قطعهٔ در معرض آفتاب مناسب نیست مگر پوشش بخورد. اگر قطعه هر دو شرط را دارد — گرما و آفتاب — سراغ ABS یا ASA بروید.
انتخاب متریال و آنچه هر روش در اختیار میگذارد
در FDM سبد متریال گسترده و شفاف است: PLA برای نمونهٔ سریع و ارزان، PETG برای قطعهٔ کاربردی با مقاومت شیمیایی و چقرمگی خوب، ABS برای مقاومت حرارتی بالا، و TPU برای واشر، ضربهگیر و هر چیزی که باید انعطاف داشته باشد. TPU نکتهٔ مهمی است: انعطاف واقعی و ماندگار در پرینت رزینی بهسادگی در دسترس نیست.
در سمت رزینی، خانوادههای مختلفی از رزین در بازار وجود دارد — استاندارد، سرسخت شبهABS، مقاوم حرارتی، ریختهگریشونده — که هر کدام برای کاربرد متفاوتی فرمول شدهاند. چون رفتار این رزینها اختلاف زیادی با هم دارد، انتخاب رزین مناسب بعد از دیدن فایل و شنیدن کاربرد قطعه انجام میشود، نه پیش از آن.
اندازهٔ قطعه، تیراژ و زمان تحویل
منطق زمان در دو روش کاملاً برعکس هم است و همین روی تیراژ اثر میگذارد.
در FDM نازل باید مسیر هر لایه را خط به خط طی کند. پس دو برابر شدن تعداد قطعات یعنی تقریباً دو برابر شدن زمان چاپ. در پرینت رزینی کل سطح مقطع یک لایه همزمان پخته میشود؛ بنابراین اگر ده قطعهٔ کوچک را در یک نوبت کنار هم بچینیم، زمان چاپ تقریباً همان زمان چاپ یک قطعه است. برای تیراژ قطعات ریز، این یک مزیت اقتصادی جدی است.
برای قطعات بزرگ، روش استاندارد چندتکه کردن قطعه، پرینت جداگانه و مونتاژ است. اگر از ابتدا در CAD خطوط جدایش را در جای درست — روی لبهها، پشت سطوح دید، همراه با زبانه و شیار جاگیری — طراحی کنید، نتیجه بهمراتب تمیزتر از برش کردن قطعه در مرحلهٔ آمادهسازی فایل خواهد بود.
زمان تحویل در هایپرفب برای همهٔ خدمات حداکثر تا ۳ روز کاری است و ارسال به سراسر ایران انجام میشود.
هزینه چطور شکل میگیرد
ساختار قیمت دو روش یکسان نیست و مقایسهٔ مستقیم «کیلویی چند» گمراهکننده است.
قیمت پرینت FDM از دو جزء ساخته میشود: وزن مادهٔ مصرفی و زمان اشغال دستگاه. در زمان نگارش این مقاله، فیلامنت PLA کیلویی ۳٬۱۷۰٬۰۰۰ تومان و نرخ ساعتی دستگاه ۱۵۰٬۰۰۰ تومان است؛ بدون حداقل سفارش و بدون کارمزد ثابت. این اعداد ممکن است تغییر کنند و مبنای نهایی، عددی است که تخمینگر نشان میدهد. برای تیراژ، تخفیف پلکانی اعمال میشود: از ۵ عدد ۸٪، از ۱۰ عدد ۱۵٪، از ۲۵ عدد ۲۲٪ و از ۵۰ عدد ۲۸٪.
برای قطعات FDM میتوانید بدون منتظر ماندن برای استعلام، فایل STL را در تخمینگر آنلاین بارگذاری کنید و همان لحظه وزن، ابعاد و قیمت را ببینید. محاسبه کاملاً داخل مرورگر خودتان انجام میشود و فایل به سرور فرستاده نمیشود. جزئیات کامل نحوهٔ محاسبه در مقالهٔ قیمت پرینت سهبعدی چگونه محاسبه میشود؟ آمده است.
در پرینت رزینی مبنای مصرف، حجم رزین است نه وزن قطعه — و این حجم شامل ساپورتها هم میشود که بسته به هندسه و جهتگیری معمولاً ۱۰ تا ۳۵ درصد به حجم خالص قطعه اضافه میکنند. به آن مقدار رزینی را که در هر نوبت چاپ در مخزن و روی فیلم باقی میماند و همچنین زمان کار شستوشو، جداسازی ساپورت و پخت را اضافه کنید. به همین دلیل سفارش رزینی از مسیر فرم سفارش و پس از بررسی فایل قیمتگذاری میشود.
راهنمای طراحی: عددهایی که باید در CAD رعایت کنید
این جدول مقادیر عملی هر دو روش را کنار هم میگذارد. رعایتشان در مرحلهٔ طراحی، بیشترین اثر را روی موفقیت ساخت دارد:
| پارامتر | FDM | رزینی |
|---|---|---|
| کمترین جزئیات قابل ساخت | ۲ mm | ۰٫۲ mm |
| دیوارهٔ باربر | ۰٫۸ mm | ۰٫۵ mm |
| دیوارهٔ غیرباربر | ۰٫۸ mm | ۱ mm |
| قطر سوراخ | ۲ mm | ۰٫۵ mm |
| قطر پین | ۳ mm | ۰٫۵ mm |
| پل افقی بدون ساپورت | ۱۰ mm | — |
| سوراخ تخلیه | — | ۴ mm |
| نیاز به ساپورت | بالای ۴۵° | همیشه |
| لقی مونتاژ | ۰٫۵ mm | ۰٫۵ mm |
| حکاکی | ۰٫۶ / ۲ mm | ۴ mm |
دو ردیف این جدول بیشتر از بقیه باعث خرابی کار میشوند. اول «سوراخ تخلیه» در قطعات رزینی توخالی: اگر حفرهٔ بستهای در قطعه باشد، رزین مایع داخلش حبس میشود و بعد از پخت هم آنجا میماند؛ یک سوراخ ۴ میلیمتری جلوی این را میگیرد. دوم «لقی مونتاژ»: در هر دو روش برای دو قطعهای که باید در هم بنشینند، حدود ۰٫۵ mm فاصله در نظر بگیرید. تلرانس صفر در نقشه یعنی قطعهای که یا اصلاً جا نمیرود یا با فشار میرود و میترکد.
چهار سناریوی واقعی و انتخاب درست
نمونهٔ نمایشی برای ارائه یا مشتری
وقتی هدف، دیده شدن فرم و جزئیات است و قطعه قرار نیست بار ببرد، رزینی انتخاب روشنی است. سطح صاف، لبهٔ تیز و جزئیات ریز، دقیقاً همان چیزی است که در جلسه دیده میشود.
براکت، فیکسچر یا نگهدارندهای که تحت بار کار میکند
FDM با PETG یا ABS، و مهمتر از متریال، جهتدهی درست: بار اصلی باید در صفحهٔ XY بیفتد نه عمود بر لایهها. اگر در فرم سفارش بنویسید بار از کدام جهت وارد میشود، جهتگیری متناسب با آن انتخاب میشود.
مستر پترن برای قالب سیلیکونی یا ریختهگری
رزینی. کیفیت سطح مستر مستقیماً روی تمام قطعات ریختگی بعدی منتقل میشود، و خطوط لایهٔ FDM در این کاربرد پاک کردنشان از خود ساخت پرزحمتتر است.
محفظه یا بدنهٔ بزرگ
FDM، در صورت لزوم چندتکه و مونتاژشده. اگر قطعه در نهایت باید در تیراژ بالا تولید شود، پیش از تصمیمگیری مقالهٔ پرینت سهبعدی یا ماشینکاری CNC؟ را ببینید؛ نقطهٔ سربهسر تقریبی زیر ۵ عدد به نفع پرینت، بالای ۲۰ عدد به نفع ماشینکاری و بین این دو خاکستری است.
جمعبندی: چکلیست تصمیم
چهار سؤال، به همین ترتیب، از خودتان بپرسید:
- ریزترین جزئیات نقشه چند میلیمتر است؟ زیر ۱ mm ← رزینی. بالای ۲ mm ← FDM.
- قطعه بار میبرد یا ضربه میخورد؟ بله ← FDM با PETG یا ABS. خیر ← هر دو ممکن است.
- محیط کار قطعه چیست؟ گرما بالای ۵۵ درجه ← PETG یا ABS. نور مستقیم خورشید ← FDM، یا رزینی با پوشش محافظ.
- تیراژ چند عدد است؟ تعداد بالای قطعات ریز ← رزینی صرفهٔ زمانی دارد. تیراژ بالای قطعات بزرگ ← ماشینکاری یا روشهای تولید انبوه را هم بسنجید.
اگر جوابها به نتیجهٔ واحدی نرسید، فایل را همراه توضیح کاربرد قطعه از فرم سفارش بفرستید تا نقشه بررسی و روش مناسب پیشنهاد شود. برای دیدن جزئیات کامل هر دو روش هم میتوانید به صفحهٔ خدمات پرینت سهبعدی سر بزنید.
سؤالات متداول
قطعهٔ رزینی محکمتر است یا FDM؟
بستگی به نوع بار دارد. رزین استاندارد استحکام کششی قابل مقایسهای با PLA دارد ولی ازدیاد طول تا شکستش تنها ۵ تا ۱۰ درصد است، یعنی بهجای خم شدن میشکند. قطعهٔ FDM با PETG یا ABS در برابر ضربه و خمش رفتار بهمراتب بهتری دارد. از طرف دیگر قطعهٔ رزینی همسانگرد است و نقطهٔ ضعف بینلایهای FDM را ندارد. برای بار ضربهای FDM، برای دقت و یکنواختی خواص رزینی.
چرا تخمینگر آنلاین فقط برای FDM است؟
چون در FDM وزن و زمان چاپ با دقت خوبی از خود فایل STL قابل محاسبه است. در پرینت رزینی مصرف مواد به حجم ساپورتها وابسته است و حجم ساپورت به جهتگیری قطعه بستگی دارد که تصمیمی است بعد از دیدن فایل. برای همین قیمت رزینی پس از بررسی فایل اعلام میشود.
قطعهٔ رزینی را میشود رنگ کرد؟
بله، و در بسیاری از موارد توصیه هم میشود. رنگ یا پوشش محافظ علاوه بر ظاهر، جلوی زرد شدن و شکننده شدن ناشی از نور فرابنفش را میگیرد. برای قطعهای که قرار است در معرض نور بماند این کار عملاً ضروری است.
چطور تصمیم بگیرم قطعه با کدام جهت پرینت شود؟
در FDM قاعدهٔ کلی این است که بار اصلی در صفحهٔ XY بیفتد و نه عمود بر لایهها؛ چون استحکام در راستای Z بسته به شرایط ۳۰ تا ۵۰ درصد کمتر است. در پرینت رزینی جهتگیری بیشتر برای کنترل جای رد ساپورت و کاهش نیروی جدایش لایه انتخاب میشود. کافی است در توضیحات سفارش بنویسید بار از کدام جهت وارد میشود یا کدام سطح باید تمیز بماند.
ضخامت لایهٔ کمتر یعنی قطعهٔ محکمتر؟
در FDM معمولاً بله، چون لایهٔ نازکتر اتصال بینلایهای بهتری میسازد؛ اما در ازای زمان چاپ بیشتر و در نتیجه قیمت بالاتر. لایهٔ ۰٫۲ mm در بیشتر قطعات کاربردی تعادل خوبی بین کیفیت و هزینه است و رفتن به ۰٫۱ mm را برای وقتی نگه دارید که کیفیت سطح یا جزئیات واقعاً اهمیت دارد.
میشود یک پروژه را ترکیبی سفارش داد؟
بله و در پروژههای مونتاژی معمول هم هست: بدنه و قطعات باربر با FDM، و اجزای ریز و دقیق مثل کانکتورها، نازلها یا قطعات نمایشی با پرینت رزینی. کافی است فایلها را با هم بفرستید و روش هر قطعه را مشخص کنید.
قطعهای برای ساخت دارید؟
فایل خود را بارگذاری کنید تا قیمت و زمان تحویل را ببینید.